
- Passfederlose Konstruktion moderner Motoren: Heutige Nockenwellenversteller und Kurbelwellenräder sitzen meist stufenlos per Reibschluss auf der Welle – ohne formschlüssiges Arretierwerkzeug geht beim Lösen der Zentralschraube jede Steuerzeit-Referenz sofort verloren.
- Vier motorspezifische Werkzeuggruppen: Nockenwellen-Fixierbrücke, Kurbelwellen-OT-Absteckdorn, separater Gegenhalter sowie mechanischer Hilfs-/Messspanner müssen exakt zum jeweiligen Motorcode passen.
- Dehnschrauben, Diamantscheiben und Drehwinkel: Nur neue Dehnschrauben und vorgeschriebene Reibscheiben mit digital kontrolliertem Drehmoment-Drehwinkel-Anzug verhindern ein späteres Verdrehen der Steuerzeiten unter Last.
- Diagnose vor und nach der Mechanik: Wir verifizieren die Kettenlängung vorab per XENTRY, ODIS, ISTA und Oszilloskop und setzen nach erfolgreicher 720°-Handkontrolle alle Phasen-Adaptionswerte elektronisch zurück.
Der Steuertrieb ist der mechanische Taktgeber jedes Viertakt-Verbrennungsmotors: Mit halber Kurbelwellendrehzahl öffnet und schließt er bis zu vier Ventile pro Zylinder im Millisekunden-Rhythmus – nur wenige Millimeter über dem mit bis zu 20 Metern pro Sekunde heranschießenden Kolbenboden. Bei den heutigen Interferenzmotoren (kein „Freiläufer“ mehr wegen hoher Verdichtung und flacher Brennräume) überschneiden sich die Bewegungsräume von geöffnetem Ventil und Kolben im oberen Totpunkt räumlich. Einzig das präzise Timing verhindert ihre Kollision.
Trotzdem hält sich in manchen Internetforen noch immer die Vorstellung aus den 1980er-Jahren, man könne für einen Steuerkettenwechsel „zwei weiße Tupfer mit dem Lackstift auf Kette und Zahnrad malen“ und sich teures Spezialwerkzeug sparen. An einem modernen Aggregat von Mercedes-Benz, BMW, Audi/VW oder anderen aktuellen Herstellern führt genau dieser Irrglaube geradewegs in krumme Ventile, gebrochene Rollenschlepphebel oder hartnäckige Korrelationsfehler (P0016 / P0017). In unserer Meisterwerkstatt in Hardegsen-Gladebeck erläutern wir für Fahrzeughalter aus Göttingen, Northeim, Einbeck, Uslar, Bovenden, Moringen und ganz Südniedersachsen transparent, welche Ingenieursphysik hinter modernen Steuertrieben steckt – und warum wir hier ohne Kompromisse nach Werksvorgabe arbeiten.
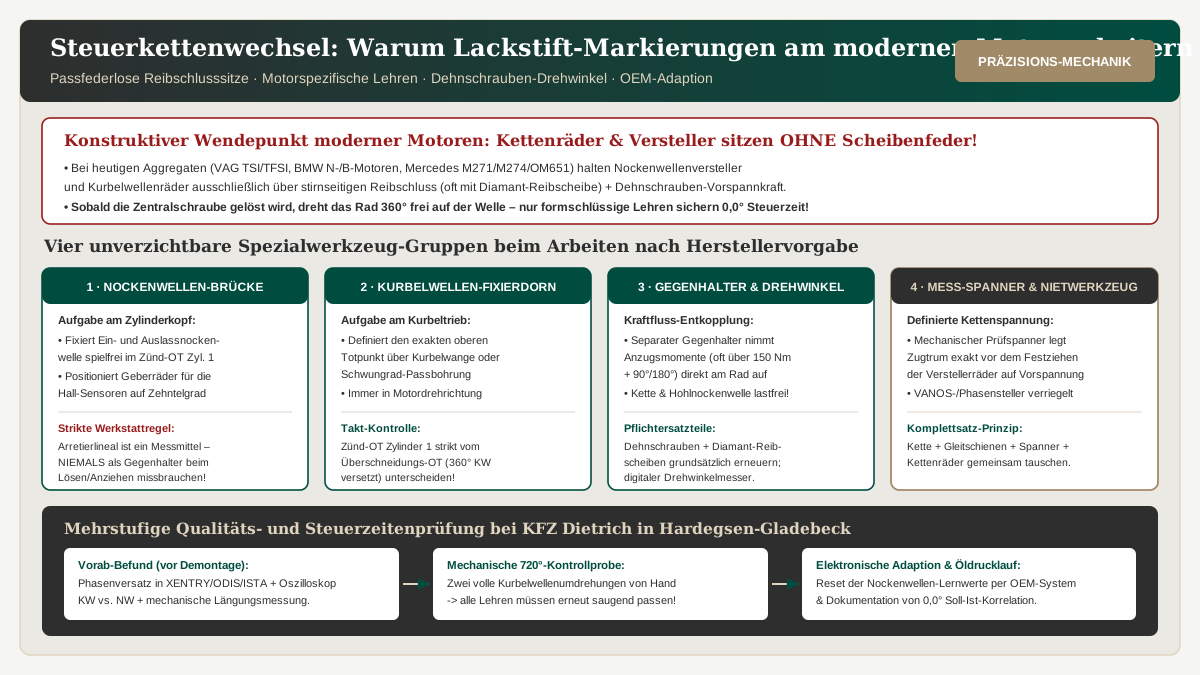
1. Das Ende der Scheibenfeder: Warum sich moderne Kettenräder beim Lösen um 360° frei drehen
Um den fundamentalen Unterschied zu älteren Motorenkonstruktionen zu begreifen, genügt ein Blick auf die Verbindung zwischen Welle und Kettenrad:
Früher saß in einer gefrästen Längsnut der Kurbel- und Nockenwelle eine halbmondförmige Scheibenfeder (Passfeder). Sie gab die Winkellage zwischen Welle und Kettenrad starr in 1-Zahn-Schritten vor. Da eine Rollen- oder Zahnkette jedoch eine feste Teilung (z. B. 8,0 mm oder 9,525 mm Kettengliedlänge) besitzt, entsteht bei der Fertigung von Motorblock, Zylinderkopfdichtung und Zylinderkopf unweigerlich ein minimaler Toleranzversatz von 1 bis 2 Grad Kurbelwinkel. Für die extrem strengen Emissions- und Verbrauchsgrenzwerte moderner Euro-5- und Euro-6-Motoren (Verordnung (EG) Nr. 715/2007) war diese Rasterung zu grob.
Die Motorenentwickler haben die Passfeder daher bei fast allen modernen Baureihen ersatzlos gestrichen:
- Nockenwellenversteller (VANOS, Camtronic, VVT) und häufig auch das Kurbelwellen-Kettenrad sitzen stufenlos verdrehbar auf einem blanken Kegel- oder Plansitz!
- Während der Montage werden Kurbelwelle und beide Nockenwellen über hochpräzise Außenlehren exakt in ihrer Soll-Winkellage festgehalten, die neue Steuerkette wird über einen definierten Messspanner auf ihr Zugtrum vorgespannt, während sich die Kettenräder noch frei auf den Wellen drehen können, um jede Fertigungstoleranz auf 0,0 Grad Spannungsfreiheit auszugleichen.
- Erst in exakt diesem spannungsfreien Zustand werden die Zentralschrauben angezogen und verpressen Rad und Welle rein über Reibschluss zu einer kraftschlüssigen Einheit!
Wer an einem solchen Motor ohne eingesteckte Nockenwellen- und Kurbelwellenlehren eine Zentralschraube löst, verliert binnen einer Zehntelsekunde jegliche Zuordnung zwischen Kolbenstand und Ventilöffnung – und selbst wer beim Zusammenbau nur nach Augenmaß arbeitet, verschenkt durch wenige Winkelgrade Abweichung spürbar Drehmoment im unteren Drehzahlband, sauberes Kaltstartverhalten sowie die volle Regelbreite der variablen Ventilsteuerung.
2. Die vier Spezialwerkzeug-Gruppen beim Steuerkettenwechsel im Detail
Weil Absteckbohrungen im Kurbelgehäuse, Zweiflach-Aufnahmen an den Nockenwellen, Geberrad-Bleche für die Hall-Sensoren und Öldruck-Spannergeometrien von Motorcode zu Motorcode variieren, hält ein qualifizierter Meisterbetrieb umfangreiche fahrzeugspezifische Werkzeugsätze vor (einen Einblick in unsere Ausrüstung gibt Werkstatt-Spezialwerkzeug: Investitionen im Überblick). Vier Werkzeuggruppen greifen dabei zwingend ineinander:
| Spezialwerkzeug-Gruppe | Mechanische Funktion am Motor | Was bei Fehlen oder falschem Werkzeug droht |
|---|---|---|
| 1. Nockenwellen-Arretierbrücke / Einstelllehre | Greift formschlüssig in asymmetrische Schlitze, Abflachungen oder Passbohrungen am hinteren/vorderen Nockenwellenende und richtet zusätzlich oft die Blech-Impulsgeberräder der Nockenwellensensoren aus. | Schon 1,5° Schiefstand der Nockenwelle oder des Sensor-Geberrads löst sofort nach dem Motorstart den Korrelationsfehler P0016/P0017 und gesperrte Nockenwellenverstellung aus. |
| 2. Kurbelwellen-Fixierdorn / OT-Absteckwerkzeug | Fixiert die Kurbelwelle über eine kalibrierte Gehäusebohrung in der Kurbelwange oder in der Schwungscheibe unverrückbar im Zünd-OT des 1. Zylinders (bzw. definierten Prüfwinkel wie 45° vor OT). | Verwechslung von Zünd-OT und Überschneidungs-OT (360° Kurbelwinkel versetzt) oder ungenauer Totpunkt über Messuhr-Improvisation im schrägen Kerzenschacht. |
| 3. Separater Gegenhalter für Versteller & Riemenscheibe | Stützt das hohe Löse- und Anzugsdrehmoment direkt am Nockenwellenrad bzw. Schwingungsdämpfer gegen den Bediener ab, ohne die Kette oder die Einstelllehren zu belasten. | Gebrochene Nockenwellennuten, in sich tordierte gebaute Hohlnockenwellen (aufgeschrumpfte Nocken verschieben sich!), abgeschertes Absteckwerkzeug im Motorblock. |
| 4. Mechanischer Mess-/Hilfsspanner & Nietwerkzeug | Ersetzt während der Einstellung den noch öldrucklosen Hydraulikspanner durch ein exakt definiertes Vorspannmoment am Gleitschienen-Zugtrum; bei durchgezogenen Endlos-/Nietketten (z. B. Mercedes) kalibriertes Kettentrenn- und Vernietwerkzeug. | Zu lose aufgelegtes Zugtrum verstellt die Einlasswelle beim ersten Öldruckaufbau um mehrere Grad nach „spät“; unsauber vernietetes Kettenschloss führt zum Kettenriss! |
3. Dehnschrauben, Diamant-Reibscheiben und Drehwinkel: Physik der Vorspannkraft
Mindestens ebenso kritisch wie die geometrische Einstellung ist die Schraubverbindungstechnik am Steuertrieb. Weil an einem passfederlosen Kurbelwellenstumpf sowohl Steuerkette als auch Ölpumpenkette und der Keilrippenriementrieb für Generator und Klimakompressor allein über Reibung mitgenommen werden, wirken dort gewaltige Torsionswechselmomente.
Um diese Kräfte dauerhaft schlupffrei zu übertragen, nutzen die Motorenhersteller zwei Konstruktionselemente, bei denen es keinerlei Kompromiss gibt:
- Überelastisch angezogene Dehnschrauben: Zentralschrauben an Kurbelwelle und elektrohydraulischen Nockenwellenverstellern werden nach einem Voranzugsmoment (z. B. 50 Nm) über einen exakt definierten Drehwinkel (z. B. +90° oder +180°) gezielt bis an ihre Streckgrenze gedehnt. Dadurch wirkt die Schraube wie eine extrem starke Tellerfeder mit konstanter Klemmkraft bei Motorerwärmung. Da diese Dehnung plastisch (bleibend) ist, muss jede Dehnschraube nach einmaligem Lösen zwingend ersetzt werden! Die ingenieurtechnischen Hintergründe erläutern wir ausführlich im Beitrag zu Dehnschrauben, Anzugsmoment und Drehwinkel.
- Diamantbeschichtete Reibscheiben: Zwischen Kurbelwellenstirnfläche, Kettenrad und Schwingungsdämpfer sitzen bei zahlreichen VAG-, BMW- und Mercedes-Aggregaten hauchdünne Stahlscheiben, deren Oberfläche galvanisch mit Mikrodiamantkörnern belegt ist. Beim Anziehen krallen sich diese Kristalle mikroskopisch in beide Stahlpartner ein und verdreifachen den Reibbeiwert µ. Wird diese unscheinbare Scheibe wiederverwendet, vergessen oder mit Öl benetzt verbaut, verdreht sich der gesamte Steuertrieb unter Volllast auf der Autobahn trotz festgezogener Schraube – mit kapitalem Motorschaden als Folge!
4. Diagnose vor Demontage – und warum wir immer als Komplettsatz planen
Ein rasselndes Geräusch aus dem vorderen oder hinteren Motorbereich ist für uns noch kein Freibrief zum sofortigen Zerlegen. Denn nicht jedes Kaltstart-Klappern stammt tatsächlich von einer gelängten Steuerkette: Auch ein leerlaufender Hydrostößel, ein ausgeschlagenes Zweimassenschwungrad, ein defekter Generatorfreilauf, eine klappernde Unterdruckpumpe oder die Hochdruck-Einspritzpumpe eines Direkteinspritzers können täuschend ähnlich klingen.
Deshalb sichern wir den Befund bei KFZ Dietrich vorab systematisch ab:
- Elektronische Phasenlage-Prüfung (XENTRY / ODIS / ISTA): Wir lesen die Adaptionswinkel von Einlass- und Auslassnockenwelle bei betriebswarmem Motor aus. Nähert sich der Korrekturwert der baureihenspezifischen Verschleißgrenze (etwa bei VAG-EA888-Motoren über den Anpassungskanal der Phasenposition, siehe Steuerkettenlängung bei OM651 und EA888), liegt ein objektiver Zahlenbeleg vor.
- Zweikanal-Oszilloskop-Synchronbild: Bei stehendem Verdacht ohne eindeutigen Diagnosespeicher vergleichen wir das Rechtecksignal der Nockenwellen-Hallsensoren auf die Mikrosekunde genau mit der Bezugslücke des Kurbelwellen-Geberrads (
60-2) gegen hinterlegte Gut-Referenzkurven. - Mechanische Kettenlängungsmessung: Wo der Hersteller dies vorsieht (etwa bei BMW N47/B47 über einen speziellen Prüfdorn anstelle des herausgeschraubten Kettenspanners), messen wir den tatsächlichen mechanischen Verschleißweg millimetergenau von außen, bevor der Ventildeckel abgenommen wird.
Bestätigt sich die gelängte Kette, verbauen wir konsequent den zusammengehörigen Komplettsatz (Steuerkette, Ölpumpenkette sofern gekoppelt, sämtliche Gleit- und Spannschienen, modifizierter Hydraulikspanner, Kettenräder, neue Dehnschrauben, Diamantscheiben und Wellendichtringe). Den detaillierten Gesamtablauf sowie die wirtschaftlichen Unterschiede zwischen stirnseitig zugänglichen und getriebeseitigen Ketten (z. B. BMW N47/B47, Audi V6 TDI oder bestimmte Mercedes-OM651-Einbaulagen) beleuchten unsere weiterführenden Artikel Anleitung zum Steuerkettenwechsel, Steuerkette tauschen bei VAG-Motoren: Ablauf und Werterhalt und die Kostenübersicht zum Steuerkettenwechsel.
Ausgleichswellen-Synchronisation und Dichtflächen-Disziplin am Stirndeckel
Zwei handwerkliche Details am Rande des eigentlichen Nockenwellentriebs entscheiden in der Praxis ebenso häufig über den langfristigen Erfolg:
- Phasenlage der Ausgleichswellen und Hochdruckpumpe: Zahlreiche Vierzylinder-Benzin- und Dieselmotoren treiben über eine Neben- oder Primärkette zwei gegenläufige Lanchester-Ausgleichswellen (mit doppelter Kurbelwellendrehzahl!) sowie bei Common-Rail-Dieseln die mengengeregelte Hochdruckpumpe synchronisiert an. Werden die Ausgleichswellen ohne deren eigene Absteckstifte um einen Zahn versetzt aufgelegt, springt der Motor zwar fehlerfrei an, dröhnt jedoch ab 2.800 U/min mit heftigen Vibrationen zweiter Ordnung durch die gesamte Karosserie. Ebenso erhöht eine falsch eingephasste Diesel-Hochdruckpumpe die Torsionsspitzen im Kettentrieb spürbar.
- Sparsame Silikondichtraupe zum Schutz des Ölsaugsiebs: Moderne Steuergehäusedeckel aus Aluminiumdruckguss oder Stahlblech dichten oft ohne Papierdichtung rein über flüssige HTV-/RTV-Silikondichtmasse ab. Wird die Dichtraupe dicker als die im Werkstatthandbuch geforderten 1,5 bis 2,0 Millimeter aufgetragen, quetscht sich der innere Wulst in den Kettenkasten, löst sich im heißen Motoröl ab und setzt nach wenigen Tausend Kilometern das Ansaugsieb der Ölpumpe zu – genauso wie kleinste Kunststoffsplitter einer bereits angebrochenen alten Gleitschiene, weshalb wir bei jedem Bruchbefund zwingend Ölwanne und Ölsaugsieb von innen kontrollieren!
| Prüfschritt nach dem Auflegen des neuen Steuertriebs | Technischer Zweck der Kontrolle | Freigabekriterium vor dem ersten Motorstart |
|---|---|---|
| 1. Manuelle 720°-Durchdrehprobe | Zwei volle Kurbelwellenumdrehungen von Hand mit dem Steckschlüssel in Drehrichtung unter aktivem Hydraulikspanner. | Kein mechanischer Widerstand spürbar; Kurbelwellen-Dorn und Nockenwellenbrücke lassen sich im Zünd-OT erneut saugend und gewaltfrei einsetzen. |
| 2. Öldruckaufbau vor Zündfreigabe | Füllen des neuen hydraulischen Kettenspanners und der entleerten Nockenwellenversteller ohne Verbrennungsdruckspitzen. | Sofortiger, geräuschfreier Kettenlauf ab der ersten Zündung ohne trockenes Überschlagsrisiko in der ersten Startsekunde. |
| 3. OEM-Reset der Phasen-Adaptionswerte | Löschen der auf die gelängte Altkette eingelernten Korrekturwinkel im Motorsteuergerät via XENTRY, ODIS oder ISTA. | Soll-/Ist-Phasenlage steht im warmen Leerlauf und unter Lastwechsel exakt im 0,0°-Toleranzfenster; Fehlerspeicher bleibt dauerhaft leer. |
Für Techniker: Hülsenkette vs. Zahnkette, Ruß-Abrasion im Kettenbolzen und Verriegelung der Phasensteller
1. Warum sich eine Stahl-Steuerkette überhaupt „längt“: Entgegen dem umgangssprachlichen Begriff dehnen sich nicht die gehärteten Stahllaschen plastisch in die Länge! Eine Steuerkette mit z. B. 136 Kettengliedern besitzt 136 winzige Bolzen-Hülsen-Gelenke. Entsteht durch Rußpartikel im überzogenen Longlife-Dieselöl (Ruß wirkt zwischen Bolzen und Hülse wie feinster Polierdiamant!) an jedem einzelnen Gelenk nur ein radialer Materialabtrag von 0,08 Millimetern, summiert sich dieses Spiel über 136 Glieder auf 136 × 0,08 mm = 10,88 mm Gesamtlängung – mehr als eine komplette Zahnteilung!
2. Die versteckte Falle entriegelter Nockenwellenversteller: Elektrohydraulische Flügelzellen-Versteller besitzen im Inneren einen federbelasteten Verriegelungspin, der den Rotor bei abgestelltem Motor (0 bar Öldruck) starr in seiner Basis-Anschlagposition (Einlass meist „spät“, Auslass „früh“) festhält. Ist dieser interne Sperrstift verschlissen und rastet beim Abstecken nicht hörbar ein, fixiert das Nockenwellenlineal zwar die Nockenwelle selbst, der äußere Zahnkranz des Verstellers steht jedoch um bis zu 20° Kurbelwinkel verdreht – nach dem Anziehen der Zentralschraube stimmt die Steuerzeit trotz eingesetztem Spezialwerkzeug nicht! Deshalb prüfen wir vor dem Festziehen stets die einwandfreie Grundverriegelung beider Versteller.
5. Transparente Vorab-Prüfung und Terminplanung in Hardegsen-Gladebeck
Am Steuertrieb entscheidet handwerkliche Disziplin über den Erhalt des gesamten Fahrzeugwerts. An unserem einzigen Standort in der Meckelstraße 8, 37181 Hardegsen-Gladebeck arbeiten wir deshalb mit einer klaren und ehrlichen Auftragslogik nach § 632 Abs. 3 BGB und § 649 Abs. 2 BGB:
- Prüfung der Machbarkeit und Kapazität vorab: Je nach Motorcode und Einbaulage (stirnseitig frei zugänglich vs. getriebeseitiger Steuertrieb mit Motor-/Getriebeausbau) unterscheidet sich der Werkstattaufwand erheblich. Wir prüfen anhand Ihrer Fahrgestellnummer (FIN/VIN) vorab, ob wir die Arbeit für Ihre Baureihe aktuell kapazitiv einplanen können. Bitte beachten Sie: Ist eine Steuerkette bereits im Fahrbetrieb gerissen oder mit Folgeschaden übergesprungen, nehmen wir neue Komplettüberholungen von beschädigten Rumpfmotoren/Zylinderköpfen für Neukunden derzeit nicht an – umso wertvoller ist die rechtzeitige Diagnose beim ersten Kaltstartrasseln!
- Stufe 1 Diagnose, Stufe 2 Freigabe: Zuerst bestätigen wir messtechnisch, ob tatsächlich die Steuerkette betroffen ist, und erstellen Ihnen auf dieser gesicherten Basis ein verbindliches Angebot inklusive Spezialwerkzeug-Einsatz, Komplettsatz und OEM-Adaption.
Lässt sich der Werkstattaufenthalt sinnvoll mit Ihrer fälligen periodischen Überwachung verbinden, koordinieren wir dies im Haus: Die Hauptuntersuchung (HU) erfolgt durch unsere Partner TÜV Nord und Dekra, die Abgasuntersuchung (AU) durch uns über den Bundesinnungsverband des Kraftfahrzeughandwerks (BIV). Wir bieten für Unternehmer auch die DGUV-Prüfung an.
So fragen Sie Diagnose oder Steuerkettenprüfung an
- Neukunden aus Göttingen, Northeim, Einbeck, Uslar und Südniedersachsen: Übermitteln Sie uns bitte Ihre Fahrgestellnummer (FIN/VIN), den aktuellen Kilometerstand und eine kurze Beschreibung des Geräuschs bzw. eventueller Fehlercodes über unsere Online-Anliegen-Weiche, die Neukunden-Aufnahme, die schriftliche Anfrage oder per WhatsApp.
- Stammkunden: Nutzen Sie direkt unseren Stammkunden-Zugang.
Das könnte Sie auch interessieren
- Werkstatt-Spezialwerkzeug: Investitionen im Überblick
- Steuerkette tauschen bei VAG-Motoren: Ablauf und Werterhalt
Technische Quellen & Prüfmethodik
Alle Prüfwerte, Diagnoseabläufe und technischen Referenzen zu diesem Fachbeitrag (Einsatz motorspezifischer Nockenwellen- und Kurbelwellen-Arretierwerkzeuge sowie Drehmoment-/Drehwinkelvorgaben beim Steuerkettenwechsel) haben wir in unserem verifizierten Quellen- und Methodik-Dossier (/quellen/steuerketten-spezialwerkzeug-werkstatt/) transparent für Sie dokumentiert.