
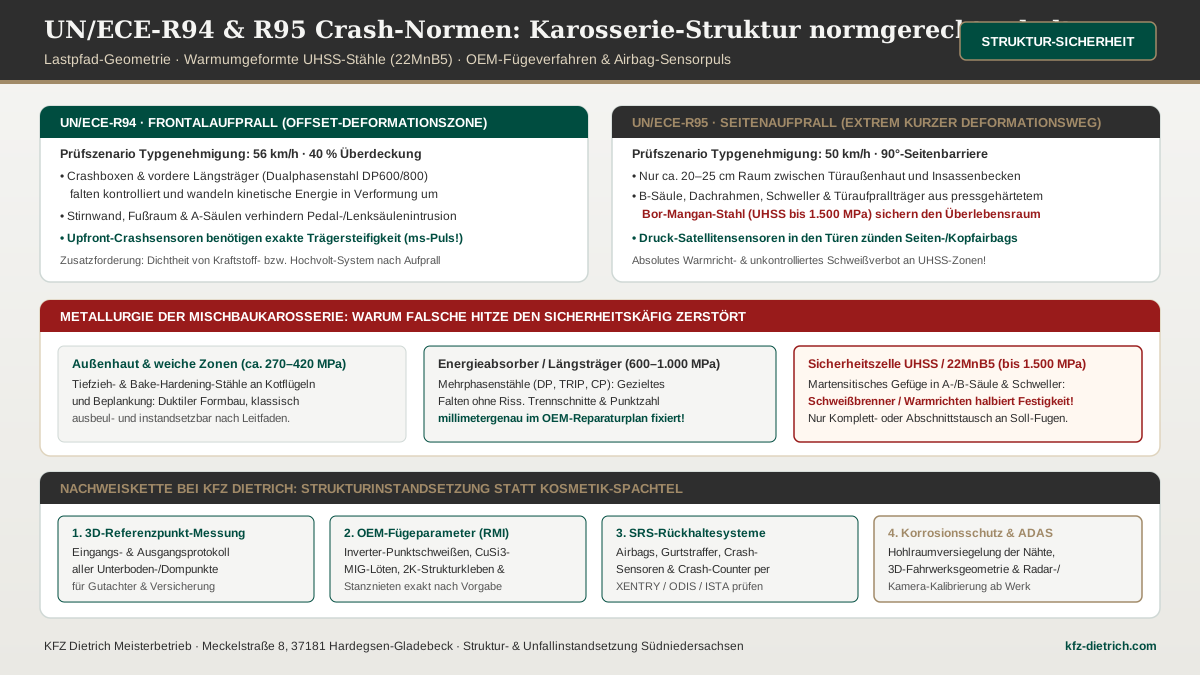
- Verbindlicher Maßstab für den Überlebensraum: Die internationalen Regelungen UN/ECE-R94 (Frontalaufprall mit 56 km/h und 40 % Überdeckung) und UN/ECE-R95 (Seitenaufprall mit 50 km/h) definieren das Crash-Verhalten, ohne das kein Pkw eine europäische Typgenehmigung erhält.
- Metallurgie duldet keine Improvisation: Moderne Karosserien kombinieren energieabsorbierende Mehrphasenstähle in den Knautschzonen mit pressgehärtetem Bor-Mangan-Stahl (bis 1.500 MPa) in der Fahrgastzelle – unkontrollierte Brennerhitze oder falsche Schweißnähte halbieren dort unbemerkt die Festigkeit.
- Beweisführung statt Spachtelkosmetik: Wir vermessen Referenzpunkte vor und nach dem Eingriff, fügen streng nach Herstellerleitfaden gemäß Verordnung (EU) 2018/858, prüfen Rückhaltesysteme per XENTRY, ODIS oder ISTA und kalibrieren Fahrwerk sowie Assistenzsensorik.
Glänzender Lack beweist noch keinen Insassenschutz: Warum Strukturwissen nach einem Unfall Leben schützt
Nach einem Verkehrsunfall richtet sich der erste Blick fast jedes Fahrzeughalters verständlicherweise auf das äußere Erscheinungsbild: Stimmt der Farbton des neu lackierten Kotflügels, schließen die Türen satt, verlaufen die Fugen gleichmäßig? Doch genau zwischen einer kosmetischen Sichtinstandsetzung und einer strukturell normgerechten Unfallinstandsetzung verläuft eine Grenze, die im Alltag völlig unsichtbar bleibt – bis dasselbe Fahrzeug Jahre später womöglich ein zweites Mal in eine Kollision verwickelt wird.
Gerade für Familien, die auf den Rücksitzen ihre Kinder sichern, ebenso wie für Unternehmer mit Verantwortung für fahrende Mitarbeiter und für Automobil-Liebhaber mit hohem Anspruch an Substanz und Wertbeständigkeit lautet die entscheidende Frage nach einem Karosserieschaden nicht: „Sieht man hinterher noch etwas?“, sondern: „Verhält sich die Rohkarosserie im Ernstfall auf die Millisekunde genau so, wie ihre Konstrukteure sie für die Typgenehmigung berechnet haben?“
Was UN/ECE-R94 und UN/ECE-R95 technisch festlegen
Die ECE-R94 und die ECE-R95 sind internationale Regelungen, die das Verhalten eines Fahrzeugs im Unfall verbindlich definieren. Veröffentlicht im Regelwerk der UNECE Vehicle Regulations und im Rahmen europäischer Gesamtbetriebserlaubnisse nach Verordnung (EU) 2018/858 verbindlich herangezogen, bilden sie das gesetzliche Fundament der passiven Fahrzeugsicherheit. Beide gehören zu den Voraussetzungen, ohne die ein Fahrzeug keine Typgenehmigung erhält. Während freiwillige Verbraucherschutzprogramme – die wir im Beitrag zum Euro-NCAP-Crashtest für Familienautos gesondert einordnen – zusätzliche Prüfgeschwindigkeiten und Assistenzwertungen ergänzen, ziehen R94 und R95 die zwingende gesetzliche Mindesthürde:
1. UN/ECE-R94: Der versetzte Frontalaufprall (Offset-Crash)
Geprüft wird der Zusammenstoß des Fahrzeugs bei 56 km/h mit 40 Prozent Überdeckung auf der Fahrerseite gegen eine feststehende, definiert verformbare Aluminium-Wabenbarriere – das klassische Abbild einer Begegnungskollision auf einer Landstraße. Weil die gesamte kinetische Energie nur über eine einzige Vorderwagenhälfte abgebaut werden muss, sind die Anforderungen an den Lastpfad enorm:
- Crashbox und vorderer Längsträger müssen kontrolliert falten, ohne seitlich wegzuknicken, und leiten Restkräfte dreigeteilt über den oberen Kotflügelbank-Pfad, den Mitteltunnel und den unteren Hilfsrahmen-/Schwellerpfad um die Fahrgastzelle herum.
- Stirnwand, Fußraum und A-Säule dürfen nur minimal nach innen nachgeben, damit weder Pedalerie Füße und Unterschenkel einklemmt noch die Lenksäule unzulässig weit Richtung Brustkorb und Kopf wandert.
- Biomechanische Grenzwerte an den Mess-Dummys (Kopfverzögerungskriterium HIC, Thoraxkompression, Oberschenkel-Druckkraft) müssen eingehalten werden; Türen dürfen während des Aufpralls nicht aufspringen und müssen sich danach ohne Spezialwerkzeug öffnen lassen; Kraftstoffanlage beziehungsweise Hochvolt-Isolation müssen sicher geschützt bleiben.
2. UN/ECE-R95: Der Seitenaufprall ohne lange Knautschzone
Noch kompromissloser stellt sich die Physik bei der UN/ECE-R95 dar: Ein mobiler Barrierewagen trifft mit 50 km/h im rechten Winkel (90 Grad) exakt auf die Fahrzeugseite in Höhe des Sitzreferenzpunktes (R-Punkt). Anders als beim Frontalcrash stehen hier kein halber Meter Motorraum und kein Längsträger als Puffer bereit – zwischen Türaußenblech und dem Becken oder Brustkorb des Insassen liegen oft kaum 20 bis 25 Zentimeter!
- Innerhalb weniger Tausendstelsekunden müssen B-Säule, seitlicher Dachrahmen, massiver Türschweller, Sitzquerträger im Fahrzeugboden und die hochfesten Seitenaufprallträger in den Türen einen zusammenhängenden Lastverbund bilden, der die Barriere abbremst und großflächig abstützt, statt punktuell in den Innenraum einzuknicken.
Genau dieses präzise Zusammenspiel macht die Karosserie zu einem hochgradig berechneten Sicherheitssystem – vergleichbar mit der gesetzlich normierten Verzögerungstechnik, die wir im Partnerbeitrag zur ECE-R13 als Grundlage für Bremsanlagen erläutern.
Die moderne Mischbaukarosserie: Warum Stahl längst nicht gleich Stahl ist
Vor dreißig Jahren bestand eine Pkw-Karosserie weitgehend aus einheitlichem, gut kaltverformbarem Tiefziehblech mit Zugfestigkeiten um 270 bis 350 Megapascal (MPa). Ein Karosseriebauer konnte einen gestauchten Holm auf der Richtbank ziehen, mit der Flamme entspannen und mit dem MAG-Schweißgerät ein Reparaturblech einschweißen.
Würde man dieselbe Arbeitsweise heute an einer modernen Karosserie von Mercedes-Benz, Volkswagen, Audi, Skoda, Seat, BMW oder aktuellen Elektrofahrzeugen anwenden, wäre das Sicherheitskonzept an der Wurzel zerstört. Denn eine moderne Rohkarosserie vereint bis zu sechs völlig unterschiedliche Werkstoffgruppen in einer gezielt abgestuften Festigkeitsarchitektur:
| Karosseriebereich & Funktion im Crash | Typische Werkstoffklasse | Zugfestigkeit (Rm) | Zulässige Instandsetzung & Fügetechnik (je nach OEM-Leitfaden) |
|---|---|---|---|
| Außenhaut (Kotflügel, Türbeplankung, Seitenwand außen) | Weiche Tiefziehstähle (DC), Bake-Hardening-Stähle (BH) oder Aluminiumblech | ca. 270–420 MPa | Sanftes Ausbeulen, Klebe-/Niettechnik oder wärmearmes MIG-Löten (CuSi3) an freigegebenen Außenhaut-Fugen |
| Gezielte Energieabsorber (Crashboxen, vordere/hintere Längsträger) | Hochfeste Mehrphasenstähle: Dualphasenstahl (DP600/DP800), TRIP- und Komplexphasenstahl | ca. 600–1.000 MPa | Kein Warmrichten! Teilersatz ausschließlich an exakt bemaßten Hersteller-Trennschnitten mit geregeltem Inverter-Punktschweißen / Strukturkleber |
| Überlebenszelle (A- & B-Säulen-Kern, Dachrahmen, Schweller-Innenprofil, Stirnwandquerträger) | Ultrahochfester, warmumgeformter & pressgehärteter Mangan-Bor-Stahl (UHSS / 22MnB5) | 1.300–1.500+ MPa | Absolutes Richt- und Wärmeverbot bei plastischer Verformung! Zwingender Austausch des kompletten Formteils an den werksseitigen Original-Fügeflanschen |
| Vorderwagen-Federbeindome, Querträger & Hinterachs-Knotenpunkte | Aluminium-Druckguss, Aluminium-Strangpressprofile im Mischbau mit Stahl | legierungsabhängig | Rissprüfung; bei plastischer Dehnung von Alu-Gussknoten kein Zurückbiegen zulässig (Sprödbruchgefahr) – Fügen über Stanznieten / 2K-Strukturklebstoff + galvanische Trennung |
Unsichtbare Gefahr Nummer 1: Gefügezerfall im Bor-Mangan-Stahl und verstimmte Airbag-Impulse
Zwei physikalische Zusammenhänge erklären, warum wir bei KFZ Dietrich jede Abweichung vom originalen Hersteller-Reparaturleitfaden strikt ablehnen:
1. Der thermische Zusammenbruch des martensitischen Gefüges
Warmumgeformte Stähle wie 22MnB5 werden im Presswerk auf rund 900 bis 950 °C erhitzt (Austenitisierung) und anschließend direkt im gekühlten Umformwerkzeug innerhalb weniger Sekunden abgeschreckt. Dadurch entsteht ein extrem hartes martensitisches Kristallgefüge mit einer Zugfestigkeit von rund 1.500 MPa – ein einziger Quadratmillimeter dieses Stahls trägt rechnerisch das Gewicht eines Kleinwagens! Bringt nun jemand bei einer unsachgemäßen Unfallreparatur mit einem Schweißbrenner oder einer durchgängigen MAG-Schweißnaht unkontrolliert hohe Temperaturen über mehrere Hundert Grad in eine B-Säule oder einen Innenschweller ein, findet in der Wärmeeinflusszone (WEZ) ein ungewollter Anlassvorgang statt: Das Martensitgefüge wandelt sich um, die lokale Festigkeit bricht auf Werte um 600 bis 700 MPa ein, während an den Übergangskanten spröde Spannungszonen entstehen. Unter neuem Unterbodenschutz und Decklack sieht die B-Säule makellos aus – doch beim nächsten Seitenaufprall gemäß UN/ECE-R95 versagt sie genau an dieser weichgeglühten Naht wie eine Sollbruchstelle.
2. Die Wechselwirkung zwischen Trägersteifigkeit und Crash-Sensorik
Moderne Rückhaltesysteme entscheiden über das Zünden von einstufigen oder zweistufigen Frontairbags, Gurtstraffern, Knieairbags und Vorhangairbags innerhalb eines extrem engen Zeitfensters von 5 bis 25 Millisekunden nach Erstkontakt. Dafür werten ausgelagerte Upfront-Beschleunigungssensoren am vorderen Schlossträger sowie Druck-Satellitensensoren im geschlossenen Hohlraum der vorderen Türen (und Beschleunigungssensoren an B- und C-Säule) die einlaufende Verzögerungs- beziehungsweise Luftdruckwelle aus:
- Schweißt ein Betrieb einen gestauchten vorderen Längsträger mit aufgedoppelten Verstärkungsblechen viel zu steif zusammen – oder lässt ihn durch Ausglühen viel zu weich werden –, verändert sich die Verzögerungskurve in den ersten zehn Millisekunden fundamental.
- Ebenso kritisch an der Fahrzeugseite: Vergisst jemand nach einer Türinstandsetzung die luftdichte Verklebung der Türinnenabdichtung / Aggregateträgerdichtung, baut sich beim Seitenaufprall im Türvolumen nicht rechtzeitig die berechnete adiabatische Druckwelle für den Türdrucksensor auf – wertvolle Millisekunden bis zur Zündung des Kopf- und Seitenairbags gehen verloren!
- Bei Elektrofahrzeugen und Plug-in-Hybriden tritt eine dritte Strukturebene hinzu: Das im Fahrzeugboden verschraubte Hochvolt-Batteriegehäuse ist Teil des seitlichen Lastpfads gegen Pfahl- und Barriere-Eindringung, darf aber selbst keinerlei plastische Eindrückung oberhalb der engen Herstellergrenzwerte (oft nur wenige Millimeter am Unterboden-Kühlkanal oder an den seitlichen Schweller-Stützprofilen) aufweisen. Nach jedem relevanten Seiten- oder Unterbodenanstoß prüfen wir deshalb neben der Karosseriestruktur zwingend das Batteriegehäuse auf Maßhaltigkeit, Dichtheit und elektrischen Isolationswiderstand.
Wie tief sich Unfallereignisse elektronisch nachweisen lassen und was nach einer Auslösung zu prüfen ist, lesen Sie ergänzend in unseren Fachbeiträgen zum Auslesen des Airbag-Crash-Counters in der Werkstatt sowie zur systematischen Diagnose der Airbag-Warnleuchte am SRS-System.
Meisterwissen im Detail: Inverter-Punktschweißen (10+ kA), CuSi3-MIG-Löten und warum Hybridfügen steifer ist als eine Schweißnaht
Um hochfeste Mehrphasenstähle und verzinkte Karosseriebleche bei einer Teilabschnittsreparatur wieder auf Werksniveau zu fügen, reichen konventionelle Schweißgeräte früherer Jahrzehnte physikalisch nicht mehr aus. In den Hersteller-Reparaturinformationen (RMI nach Verordnung (EU) 2018/858) sind für jede einzelne Flanschverbindung Fügeverfahren, Punktabstand und Klebstoffspezifikation hinterlegt:
- Prozessgeregeltes Inverter-Widerstandspunktschweißen: Moderne Karosseriebleche erfordern an der Schweißzange hohe Elektroden-Anpresskräfte (oft 4 bis über 6 kN) und exakt geregelte Mittelfrequenz-Schweißströme von 10.000 bis 14.000 Ampere über wenige Hundert Millisekunden, damit ein definierter Schweißlinsendurchmesser (mindestens das Vier- bis Fünffache der Quadratwurzel der Einzelblechdicke in Millimetern) entsteht, ohne das umliegende Mehrphasengefüge großflächig zu überhitzen.
- MIG-Löten mit Kupfer-Silizium-Draht (CuSi3): Während Stahl erst oberhalb von ca. 1.500 °C schmilzt – wobei die schützende Feuerverzinkung bereits ab 906 °C explosionsartig verdampft und Poren sowie rostanfällige Flansche hinterlässt –, schmilzt CuSi3-Lot bereits bei rund 950 bis 1.050 °C. Der Grundwerkstoff schmilzt nicht auf, der Wärmeverzug bleibt minimal und die kathodische Schutzwirkung der Zinkschicht um die Naht herum bleibt weitgehend erhalten.
- Strukturelles Hybridfügen (2K-Epoxid-Strukturklebstoff + Stanz-/Blindniet oder Schweißpunkt): Hochzähe Strukturklebstoffe leiten Crashkräfte flächig statt punktuell von Bauteil zu Bauteil weiter, erhöhen die Torsionssteifigkeit der Karosserie spürbar, dichten den Flansch gegen Spaltkorrosion ab und verhindern bei Aluminium-Stahl-Mischverbindungen zerstörerische Kontaktkorrosion. Nieten oder Schweißpunkte übernehmen dabei die Schälkraftsicherung und Fixierung bis zur vollständigen chemischen Vernetzung des Klebstoffs.
Unsere 5-Stufen-Prüf- und Instandsetzungskette nach einem Karosserieschaden
Wie auch DEKRA in ihren Fachveröffentlichungen zu Crashtests und Karosserie-Verformungsverhalten unterstreicht, entscheidet die exakte Karosseriegeometrie unmittelbar über Fahrstabilität und Insassenschutz. Verzogene Träger oder verschobene Anschlusspunkte beeinträchtigen sowohl die Fahrsicherheit als auch das Crash-Verhalten. Erste äußere Indizien liefern dabei oft schon unregelmäßige Tür- und Haubenfugen – worauf wir dabei achten, zeigt unser Leitfaden zur Spaltmaß-Prüfung an der Karosserie in der Werkstatt.
In unserer Meisterwerkstatt folgt jede strukturelle Schadensbeurteilung und Instandsetzung einer lückenlos dokumentierten Fünf-Punkte-Kette:
| Prozessstufe | Technische Durchführung | Dokumentierter Nachweis für Halter, Gutachter & Versicherung |
|---|---|---|
| 1. Elektronische & geometrische Schadensaufnahme | Vollscan aller Steuergeräte in XENTRY, ODIS oder ISTA (inkl. Crash-Telegrammen & HV-Status), Abgleich der Karosserie-Vermessungs- und Rahmenrichtdaten | Messprotokoll der Ist-Abweichung an Unterboden, Längsträgern, Achsaufnahmen und Federbeindomen vor Reparaturbeginn |
| 2. Abruf des fahrgestellnummerngenauen OEM-Reparaturplans | Identifikation sämtlicher Stahlgüten (insb. UHSS-Sperrzonen), zulässiger Trennschnitte, Klebstoffsysteme und Einmal-Schrauben im Herstellerportal | Ausschluss unzulässiger Richt- oder Schweißarbeiten an pressgehärteten Sicherheitsbauteilen |
| 3. Maßhaltiges Richten & normgerechtes Fügen | Rückverformung nur an freigegebenen Zonen auf definierten Aufnahmen; Bauteiltausch mit geregeltem Punktschweißen, MIG-Löten, Kleben & Nieten | Fotodokumentation der blanken Fügestellen, Strukturkleberraupen und Schweißpunkte vor dem Lackaufbau |
| 4. Korrosionsschutz & SRS-Wiederherstellung | Mehrschichtiger EP-Grundieraufbau, Nahtabdichtung, Heißwachs-Hohlraumkonservierung sowie Ersatz ausgelöster Airbags, Straffer & Sensoren | Schutz gegen verdeckten Innenrost in Schwellern/Trägern + fehlerfreies SRS-Abschlussprotokoll |
| 5. 3D-Fahrwerksvermessung & ADAS-Kalibrierung | Einstellung von Spur, Sturz, Nachlauf und Fahrachswinkel sowie Kalibrierung von Frontradar, Frontkamera und Umfeld-Sensorik | Messprotokoll der Achsgeometrie und Kalibriernachweis aller Fahrerassistenzsysteme |
Regionale Unfallpraxis in Südniedersachsen & überregionaler Qualitätsmaßstab
Rund um unseren einzigen Werkstattstandort in der Meckelstraße 8 in 37181 Hardegsen-Gladebeck – zentral gelegen für Kunden aus Göttingen, Northeim, Einbeck, Uslar, Bovenden, Adelebsen, Moringen, Osterode am Harz, Duderstadt und Hann. Münden – resultieren strukturelle Karosserieschäden besonders häufig aus drei regionalen Szenarien: schweren Wildunfällen in der Dämmerung auf den waldreichen Bundes- und Landstraßen an Solling, Bramwald und Harzrand (bei denen der Aufprall oft oberhalb des vorderen Stoßfängerbiegeträgers direkt in Schlossträger, Kühlerpaket und obere Kotflügelbank einschlägt), Auffahr- und Spurwechselkollisionen auf der A7 sowie winterlichen Glätte-Rutschern gegen Bordsteine und Schutzplanken.
Gleichzeitig gilt dieser Leitfaden bundesweit als Orientierung für jeden Fahrzeughalter – auch beim Gebrauchtwagenkauf: Wenn Ihnen ein vermeintlich „nur leicht am Seitenteil instand gesetztes“ Fahrzeug ohne Vermessungsprotokoll, ohne Fotobelege der Rohbauarbeit und ohne Originalteile-Rechnung für Rückhaltesysteme angeboten wird, lassen Sie Karosseriereferenzpunkte, Lackschichtdicken im Türfalz (A-/B-Säule innen!), Schweißpunktbild und SRS-Steuergerätehistorie vor Vertragsabschluss fachkundig prüfen.
Ebenso relevant für die laufende Verkehrssicherheit nach § 29 StVZO und die Halterpflicht nach § 31 Abs. 2 StVZO: Nicht fachgerecht geschweißte tragende Teile, veränderte Crashstrukturen oder aktive SRS-/Assistenzfehler führen bei der nächsten Überwachung zwingend zur Verweigerung der Plakette. Die Hauptuntersuchung (HU) erfolgt durch unsere Partner TÜV Nord und Dekra, die Abgasuntersuchung (AU) durch uns über den Bundesinnungsverband des Kraftfahrzeughandwerks (BIV). Wir bieten für Unternehmer auch die DGUV-Prüfung an.
Klare Zwei-Stufen-Vorgehensweise nach einem Unfallschaden
Gerade nach einem Anstoßschaden klaffen äußerer Eindruck und tatsächlicher Strukturzustand unter den Kunststoffverkleidungen oft weit auseinander. Deshalb gehen wir bei KFZ Dietrich streng zweistufig vor (gemäß § 632 Abs. 3 BGB und § 649 Abs. 2 BGB):
- Stufe 1 – Strukturierte Schadensfeststellung & Vermessungsbefund: Nach Demontage verdeckender Anbauteile erfassen wir den realen Schadensumfang an Struktur, Fahrwerk, Hochvolt-/Bordnetz und Rückhaltesystemen in enger Abstimmung mit Ihrem unabhängigen Kfz-Sachverständigen und erstellen eine glasklare technische Befundbasis.
- Stufe 2 – Herstellergerechte Instandsetzung nach Freigabe: Erst wenn Reparaturweg, Wirtschaftlichkeit (oder gegebenenfalls die Abwägung gegenüber einem wirtschaftlichen Totalschaden) und Kostenfreigabe durch Sie beziehungsweise den eintrittspflichtigen Versicherer geklärt sind, führen wir die Instandsetzung mit vollständiger Bild- und Messdokumentation aus.
Ihr direkter Kontakt nach einem Karosserie- oder Unfallschaden
Wünschen Sie nach einem Unfall, Wildschaden oder beim Prüfen eines reparierten Gebrauchtwagens eine unbestechliche strukturelle Beurteilung?
- Neukunden aus Südniedersachsen & Umgebung: Nutzen Sie bitte unsere Online-Anliegen-Weiche, die Neukunden-Aufnahme, unser schriftliches Anfrageformular oder schreiben Sie uns per WhatsApp mit Fotos des Schadens und den Eckdaten aus Ihrem Fahrzeugschein. Ergänzende Infos zu unserem Fachbereich finden Sie auch auf unserer Spezialseite unfallschaden.kfz-dietrich.com.
- Bestandskunden unseres Hauses: Melden sich direkt über den Stammkunden-Zugang.
Weiterführende Informationen & verwandte Fachthemen
- Unfallinstandsetzung & Schadensabwicklung auf unfallschaden.kfz-dietrich.com
- Karosserie-Vermessung & Rahmenrichten in der Unfallinstandsetzung
- Spaltmaß-Prüfung an der Karosserie: Verdeckten Verzug erkennen
- Airbag-Crash-Counter auslesen: Was das SRS-Steuergerät speichert
- Airbag-Warnleuchte: Systematische Diagnose des SRS-Systems
- Euro-NCAP-Crashtest beim Familienauto richtig einordnen
- ECE-R13 als gesetzliche Grundlage für Bremsanlagen
Technische Quellen & Prüfmethodik
Quellen & Fachbelege zu diesem Beitrag: Technische Primärquellen, UNECE-Regelungen & Prüfnormen einsehen (/quellen/ece-r94-r95-crash-norm-reparatur/)